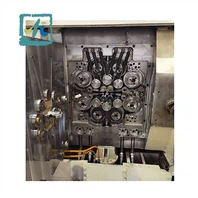
Industrijsko razvijene zemlje, kao što su Sjedinjene Američke Države, Japan, Njemačka i tako dalje, imaju velik broj moderne opreme za vruće valjane cijevi, uglavnom automatski stroj za valjanje cijevi i stroj za periodično valjanje cijevi, proizvodnja čeličnih cijevi čini 92 posto svjetska proizvodnja vruće valjanih cijevi, stopa rasta čeličnih cijevi 7,5 posto. Oni proizvode oko 15 posto svjetskog čelika u vruće valjanim cijevima.
Posljednjih godina kontinuirano lijevanje gredica je postiglo veliki napredak i postupno je zamijenilo valjanu gredicu. Tako da se stopa prinosa metala povećala za 10 posto -15 posto, troškovi energije štede više od 40 posto, trošak je znatno smanjen. Od 1980-ih, konusni sustav penetracije valjaka, setovi cijevi za kontinuirano valjanje s ograničenim kretanjem trna i druga učinkovita napredna oprema za valjanje bili su široko prihvaćeni. Stroj za kontinuirano valjanje s trnom ograničenog kretanja može proizvoditi čelične cijevi promjera do 426 mm i duljine do 50 m. Visoka proizvodna učinkovitost, maksimalni učinak jednog stroja može doseći 800,000 do 1,000,000 T /a; Kvaliteta proizvoda je dobra, tolerancija vanjskog promjera može doseći ±0,2 posto -0,4 posto, odstupanje debljine stijenke je u rasponu od ±03 posto -6,5 posto. Na temelju stroja za kontinuirano valjanje s ograničenim pokretnim trnom s dvije visine, u inozemstvu je razvijen tro-visoki podesivi stroj za kontinuirano valjanje s ograničenim pokretnim trnom.
Posljednjih godina, proizvodnja zavarenih cijevi svake glavne zemlje koja proizvodi čelik premašuje proizvodnju bešavnih cijevi, kao što su zavarene cijevi u Japanu 1973. činile 80 posto proizvodnje čeličnih cijevi. S razvojem industrijskih transportnih ruta na velike udaljenosti povećava se udio zavarenih cijevi velikog promjera. Sedamdesetih godina prošlog stoljeća maksimalni vanjski promjer zavarene cijevi od strane UO-a povećan je na 1626 mm, preša tipa o bila je do 6000 MN, a maksimalna debljina stijenke povećana je na 40 mm. Godišnji proizvodni kapacitet stroja za zavarivanje cijevi za formiranje UO je 1,1 milijun tona.
Spiralna cijev za zavarivanje usvaja stroj za formiranje za točkasto zavarivanje trake odmah nakon što je formirana, a zatim se šalje u nekoliko strojeva za zavarivanje na obostrano zavarivanje nakon što je izrezana na određenu veličinu, tako da se stroj za oblikovanje koristi za nekoliko.
Zbog sve veće potražnje za preciznim, tankim stijenkama i specijalnim čeličnim cijevima visoke čvrstoće, proizvodnja hladno valjanih i hladno vučenih čeličnih cijevi se brzo razvija.
Postoje strojevi za periodično, viševaljačko, vertikalno, planetarno i kontinuirano valjanje cijevi. Najviše se koristi stroj za periodično hladno valjanje cijevi. Hladno izvlačenje je glavna metoda proizvodnje preciznih čeličnih cijevi. Postoje tri vrste strojeva za hladno izvlačenje: tip njihala, rotacijski tip i bubanj. Stroj za izvlačenje cijevi bubnja zauzima malo područje, brzina crtanja je velika, popularizira se i primjenjuje.