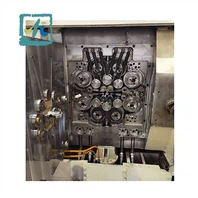
Princip rada mlina za valjanje je proces plastične deformacije gdje se metalne gredice valjaju u željeni oblik i veličina kroz rotaciju valjaka i primjenu tlaka. Ovaj se postupak može podijeliti u sljedeće faze:
1.
Metalna gredica treba zagrijati na 1000-1200 stupnjeva (za primjer ugljičnog čelika) kako bi se smanjio otpor na deformaciju i poboljšao plastičnost, što olakšava naknadnu deformaciju kotrljanja.
2. Proces valjanja
Faza za ulazak
Tijekom rotacije valjaka, gredica se uvlači u jaz silom trenja između površinske hrapavosti i gredice. Kut ulaska se kontrolira u rasponu od 15 stupnjeva -30 stupnjeva kako bi se osigurao gladak ulazak.
Faza deformacije
Nakon ulaska u prazninu, gredica se podvrgava pritisku valjaka, što rezultira smanjenjem debljine, povećanjem širine i duljine. Snaga kotrljanja varira ovisno o materijalu, temperaturi i promjeru kotrljanja. Za visoke - materijale za čvrstoću poput nehrđajućeg čelika potrebna je valjana sila od nekoliko stotina do nekoliko tisuća tona.
Faza ekstrakcije
Deformirana grebena je ekstrudirana iz praznine, a brzina i napetost izlaska treba kontrolirati kako bi se osigurala dimenzijska točnost i kvaliteta površine.
3. Podešavanje kotrljanja
Kontrola debljine
To se postiže podešavanjem razmaka kotrljanja (uređaja za ručno/automatsko snižavanje), s točnošću od ± 0,1 mm.
Kontrola oblika ploče
Optimizirajte parametre kao što su konveksnost rola i sila savijanja kako biste smanjili val - poput oštećenja.
Podešavanje napetosti
Podesite brzinu valjanog stroja ili napetost zavojnica kako biste smanjili snagu kotrljanja i poboljšali kvalitetu površine.
4. Pomoćni sustavi
Sustav za hlađenje i podmazivanje
Stiskajte emulgiranu tekućinu ili vodu - mazivo za smanjenje temperature i smanjenje trenja.
Prijenos
Sastoji se od motora, reduktora itd., Omogućuje snagu za kolutove i podržava podešavanje brzine/zakretnog momenta.
5. Razlike u tipovima mlina
Mlin za valjanje profila: nazvan po promjeru sjedala zupčanika i promjera kruga nagiba zupčanika od kostiju, uglavnom koristi polu -{0}} Klizni ležajevi suhog trenja.
Mlin za kotrljanje traka: nazvan prema duljini radnih kolutova, obično koristi valjane ležajeve ili ležajeve tekućeg trenja.
Mlin za kotrljanje čelične cijevi: nazvan po maksimalnom promjeru cijevi i mora se prilagoditi visokim - preciznim valjanim zahtjevima. Različite vrste mlinova za kotrljanje imaju razlike u odabiru ležaja, strukturnom dizajnu i parametrima kotrljanja, ali njihovi temeljni principi rada temelje se na plastičnoj deformaciji metala.